
Přidat produkt zadáním kódů
Indukční snímače M8 4 mm a M12 8 mm – jak zvýšený dosah mění konstruování
Obsah:
- 1. Úvod: Revoluce v detekci kovů
- 2. Co je to indukční snímač s prodlouženým dosahem?
- 3. Proč se podařilo dosáhnout tak velkého dosahu? Expertní technologie pod kapotou
- 4. Fyzika jevu: Na čem závisí dosah indukčního snímače?
- 5. Konstrukční porovnání: Vestavný snímač (Flush) vs Nevestavný (Non-Flush)
- 6. Tvrdá data – Co reálně znamená Sn = 4 mm?
- 7. Porovnání parametrů: Snímač M8 4 mm vs Snímač M12 8 mm
- 8. Podrobný technický list (M8 vs M12)
- 9. Příklady z průmyslových aplikací (Případové studie)
- 10. Nejčastější montážní chyby a ukazatele spolehlivosti
- 11. Jak vybrat indukční snímač pro aplikaci? Inženýrská příručka
- 12. Vyvracíme mýty: Zhoršuje větší vzdálenost detekce provozní parametry?
- 13. Inženýrská perspektiva: Přínosy pro technická oddělení
- 14. Vyplatí se vyměnit standardní snímače M8 za novou generaci?
- 15. Nejčastější dotazy konstruktérů (FAQ)
- 16. Související články
Indukční snímače M8 4 mm a M12 8 mm – větší dosah v pouzdru Flush
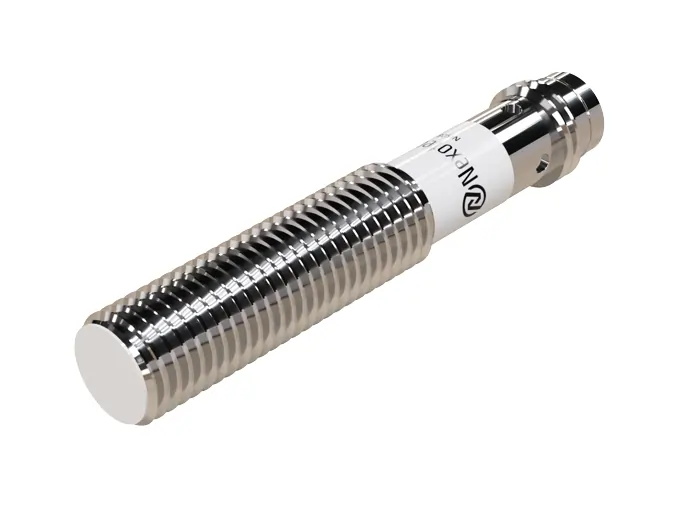
Moderní indukční snímač je klíčovým prvkem, bez kterého by automatizace procesů a moderní výrobní linky nemohly fungovat. V průmyslové automatizaci byly parametry jako nominální dosah (vzdálenost) spínání (Sn) po léta omezeny mechanickou konstrukcí. Avšak pokročilý snímač M8 s dosahem 4 mm a snímač M12 dosahující 8 mm přinášejí novou úroveň do oblasti detekce. Obě řešení mají lícovanou čelní plochu, což znamená, že se jedná o vestavný snímač (flush) a zároveň stíněný snímač, který může pracovat v bezprostřední blízkosti kovu. Klasický nestíněný senzor (non flush) vyžaduje volnou zónu kolem čela, což zvyšuje riziko poškození. Popisované modely tento problém eliminují a nabízejí nadstandardní pracovní vzdálenost v ultrakompaktním pouzdru.
Jedná se o reálnou výhodu, kterou získávají montážní linky, robotizovaná pracoviště a stroje typu OEM a Tier 1 v automobilovém průmyslu.
Standardní dosahy vs reálné výrobní podmínky
Pro srovnání, typické hodnoty v průmyslu jsou:
- Standardní snímač M8, vestavné čelo → Sn = 1–2 mm
- Standardní snímač M12, vestavné čelo → Sn = 2–4 mm
Teoreticky jsou tyto hodnoty dostatečné. V produkční praxi však znamenají kritické výzvy: velmi malou montážní toleranci, nutnost precizního seřízení polohy snímače, drasticky zvýšené riziko nárazu dílu do čela senzoru a časté falešné signály způsobené vibracemi, nečistotami nebo přirozeným posunem dílu na lince.
Právě proto se moderní přibližovací snímač vyznačující se prodlouženým dosahem (extended range inductive sensor) stává novým standardem v továrnách snižujících prostoje na minimum.
Co je to indukční snímač s prodlouženým dosahem?
Indukční snímač s prodlouženým dosahem je pokročilý přibližovací senzor (inductive proximity sensor), který díky zmodernizované vnitřní architektuře dokáže detekovat kovové objekty na dvojnásobnou vzdálenost oproti tradičním tržním řešením o stejném průměru. Toto zařízení využívá jev tlumení magnetického pole vířivými proudy indukovanými v detekovaném objektu a funguje jako bezkontaktní přibližovací spínač (proximity switch). Klíčovou vlastností těchto moderních senzorů typu extended range je zachování plně stíněné konstrukce (flush mount / shielded sensor). To umožňuje úplné zapuštění těla do kovového montážního uložení, přičemž se před čelem snímače generuje prodloužená, stabilní detekční zóna. Toto řešení kombinuje nejvyšší mechanickou odolnost s unikátní rezervou spínací vzdálenosti.
Proč se podařilo dosáhnout tak velkého dosahu? Expertní technologie pod kapotou
Standardní indukční senzor v pouzdru M8 generuje stabilní signál na vzdálenost do 2 mm. Jak je možné, že moderní long range sensor ve stejné velikosti dosahuje až 4 mm, přičemž si zachovává vestavné čelo (embedded sensor)? Klíč spočívá v revoluci vnitřních komponentů:
- Větší cívka: Maximální využití vnitřního prostoru pouzdra umožnilo navinout cívku s vyšší účinností.
- Jiný feritový střed: Použití nového tvaru a materiálu jádra umožnilo přesnější formování a směřování magnetického toku před čelem.
- Výkonnější oscilátor: Generuje signál o vyšší amplitudě, odolný vůči útlumu a vnějšímu rušení.
- Lepší elektronika: Zajišťuje pokročilé filtrování signálů a bleskový přenos informací do řídicího systému PLC.
- Přesnější teplotní kompenzace: Eliminuje teplotní drift, takže reálný daleký dosah zůstává stabilní v širokém rozsahu teplot.
- Optimalizace elektromagnetického pole: Redukce bočního rozptylu pole, což umožňuje hlubokou montáž do kovu bez ztráty čelního dosahu.
Fizyka jevu: Na čem závisí dosah indukčního snímače?
Abychom plně pochopili fungování těchto prvků, musíme se opřít o fyzikální zákony. Pracovní dosah (operating distance) senzoru není pevná hodnota – závisí na několika proměnných:
- Průměr cívky: Zpravidla platí, že čím větší je průměr cívky, tím větší je detekční zóna. Proto dosažení Sn = 4 mm u M8 vyžadovalo pokročilou miniaturizaci.
- Frekvence oscilátoru: Ovlivňuje hloubku průniku pole do materiálu a rychlost odezvy snímače.
- Stínění (Flush vs Non Flush): Stíněný snímač má kolem jádra kovový prstenec, který omezuje pole do stran a směřuje ho výhradně dopředu. To sice snižuje dosah ve srovnání s nestíněnou verzí, ale chrání před vlivy okolí.
- Materiál objektu a korekční faktor (Fe correction factor): Nominální dosah Sn je uváděn pro konstrukční ocel (Fe 360). Pro ostatní kovy se používá korekční faktor, který snižuje efektivní, zajištěnou pracovní vzdálenost (assured sensing distance). Pro měď nebo hliník se tato zóna zmenšuje.
- Tlumení pole: Vířivé proudy v materiálu dílu působící na cívku oslabují amplitudu kmitů oscilátoru, což elektronický obvod vyhodnotí jako detekci objektu a změní stav výstupu.
Konstrukční porovnání: Vestavný snímač (Flush) vs Nevestavný (Non-Flush)
Volba správné konstrukce čela má zásadní význam pro geometrii montáže a konečný úspěch aplikace. Podívejme se na přímé srovnání vlastností:
| Vlastnost / Parametr | Snímač Flush (Vestavný / Stíněný) | Snímač Non-Flush (Nevestavný / Nestíněný) |
|---|---|---|
| Montáž do kovu | ✔ Možná (zcela zapuštěný do uložení) | ✖ Nemožná (vyžaduje volný prostor kolem čela) |
| Dosah detekce | Menší u standardních modelů, vyšší u řady Long Range | Větší (pole se šíří i do stran) |
| Mechanická odolnost | Vyšší (chráněný kovovým přípravkem a držákem) | Nižší (vyčnívající čelo vystavené nárazům) |
| Použití v automotive | ✔ Velmi časté a preferované (např. svařovací linky) | Méně časté (hlavně kvůli riziku poškození) |
Tvrdá data – Co reálně oznacza Sn = 4 mm?
Podívejme se na konkrétní čísla, která ilustrují technologický skok nové řady snímačů ve srovnání s tržní klasikou:
- Standardní snímač M8: Sn = 2 mm
- Nový snímač M8 Nexotec: Sn = 4 mm
Co získáte v praxi díky tomuto rozdílu?
- O 100 % větší vzdálenost detekce ve stejném miniaturním pouzdru.
- Dvakrát větší montážní toleranci, což eliminuje potřebu lékárnické přesnosti při polohování.
- Možnost posunout senzor o 2 mm zpět do montážního uložení při zachování bezpečné spínací zóny.
Vizualizace bezpečnostní zóny před a po optimalizaci:
STANDARDNÍ M8:
| SNÍMAČ M8 (Sn=2mm) |--2 mm--| [ KOVOVÝ DÍL ]

NOVÝ SNÍMAČ S DLOUHÝM DOSAHEM:
| SNÍMAČ M8 (Sn=4mm) |------4 mm------| [ KOVOVÝ DÍL ]
Porovnání parametrů: Snímač M8 4 mm vs Snímač M12 8 mm
Pro usnadnění výběru správného komponentu do budovaného automatizačního systému uvádíme přehled klíčových technických parametrů obou verzí:
| Technický parametr | Verze M8 (Prodloužený dosah) | Verze M12 (Prodloužený dosah) |
|---|---|---|
| Jmenovitý dosah (Sn) | 4 mm | 8 mm |
| Konstrukce čela | Zabudovaná (Flush / Shielded) | Zabudovaná (Flush / Shielded) |
| Montážní tolerance | Zvýšená (až 4 mm) | Velmi vysoká (až 8 mm) |
| Doporučený referenční objekt | Ocel (Fe 360), min. 12x12 mm | Ocel (Fe 360), min. 24x24 mm |
| Hlavní oblasti použití | Chápadla, robotická ramena, malý prostor | Lisy, polohování velkých dílů, retrofit M18 |
Podrobný technický list (M8 vs M12)
Následující technická specifikace obsahuje přesný přehled elektrických, mechanických a environmentálních parametrů pro modely s dalekým dosahem. Tato data umožňují přesné ověření kompatibility s nadřazenými řídicími systémy PLC.
| Kategorie / Parametr | Model M8 (NIS08563) | Model M12 (NIS12463) |
|---|---|---|
| OBECNÉ ÚDAJE | ||
| Typ / Průměr | M8 (Indukční) | M12 (Indukční) |
| Jmenovitý rozsah detekce (Sn) | 4 mm | 8 mm |
| Geometrie montáže | Zabudovaná montáž (Flush) | Zabudovaná montáž (Flush) |
| Typ výstupu / Funkce | PNP / NO (Normálně otevřený) | PNP / NO (Normálně otevřený) |
| ELEKTRICKÉ ÚDAJE | ||
| Napájecí napětí | DC 10-30 V | DC 10-30 V |
| Zbytkové zvlnění | <10% | <10% |
| Proud naprázdno | <10 mA | <10 mA |
| Maximální odběr proudu (zátěž) | 200 mA | 200 mA |
| Zbytkový proud | <0.01 mA | <0.01 mA |
| Úbytek napětí | <1,5 V | <1,5 V |
| Frekvence spínání | 500 Hz | 800 Hz |
| Doba odezvy | 0,5 ms | 0,2 ms |
| Přesnost opakování | <1.0% sr | <1.0% sr |
| Hystereze / Teplotní drift | <15% sr / <10% sr | <15% sr / <10% sr |
| Ochrana proti zkratu | ANO | ANO |
| Bod vypnutí při přetížení | 220 mA | 220 mA |
| MECHANICKÉ ÚDAJE | ||
| Tvar pouzdra | Válcové se závitem | Válcové se závitem |
| Materiál pouzdra snímače | Poniklovaná mosaz | Poniklovaná mosaz |
| Materiál čela snímače | PBT (Polybutylentereftalát) | PBT (Polybutylentereftalát) |
| Signalizace stavu (LED dioda) | ANO | ANO |
| Rozměry (Průměr x Délka) | Ø8 x 60 mm | Ø12 x 68 mm |
| Hmotnost v kg | 0,1 kg | 0,1 kg |
| ELEKTRICKÉ PŘIPOJENÍ | ||
| Způsob připojení | Průmyslový konektor | Průmyslový konektor |
| Velikost konektoru / Počet pinů | M8 / 3-pin | M12 / 4-pin |
| Délka kabelu | --- (konektorové připojení) | --- (konektorové připojení) |
| PROVOZNÍ PODMÍNKY | ||
| Stupeň krytí (těsnění) | IP67 | IP67 |
| Teplota okolí (min / max) | -25℃ až +70℃ | -25℃ až +70℃ |
| OBCHODNÍ INFORMACE | ||
| Kód výrobce (Nexotec) | NIS08563 | NIS12463 |
| Stav produktu / Balení | Nový / Originální | Nový / Originální |
Příklady z průmyslových aplikací (Případové studie)
Příklad 1: Robotizované pracoviště FANUC (Svařovna / Body Shop)
Původní stav: Na lince svařování a sestavování karoserií (Body in White – BIW) byl použit standardní indukční snímač M8 Sn = 2 mm ke kontrole přítomnosti trubky v chápadle robota. Kvůli minimální vzdálenosti se chápadlo robota při rychlém najíždění mikroskopicky deformovalo, což vedlo k pravidelným nárazům dílu do čela snímače. To generovalo prostoje výrobní linky jednou týdně.
Po změně: Byl nasazen zabudovaný indukční snímač M8 4 mm. Senzor byl posunut zpět o bezpečných 2 mm do kovového těla chápadla. Detekce kovu zůstala stabilní a mechanické kolize zcela zmizely.
Příklad 2: Lis a lisovna karosářských dílů
Původní stav: Operátoři měli obrovský problém se seřízením snímače detekujícího přítomnost plechu v lisu. Vibrace lisu způsobovaly neustálé rozkalibrování spínacího bodu (switch point).
Po změně: Po použití snímače s prodlouženým dosahem 8 mm v pouzdru M12 se okno montážního seřízení zvětšilo na dvojnásobek. Systém se stal necitlivým na mikroskopické posuny matrice, což výrazně zvýšilo stabilitu procesu.
Nejčastější montážní chyby a ukazatele spolehlivosti
Ani ten nejlepší industrial sensor nebude fungovat správně, pokud se dopustíme základních aplikačních chyb. Mezi nejčastější inženýrská pochybení patří:
- ❌ Příliš hluboká montáž: Příliš hluboké skrytí nevestavného snímače v kovové základně způsobí, že senzor trvale „vidí“ svůj vlastní montážní držák (falešný trvalý signál).
- ❌ Příliš malý díl (objekt): Standardní měřicí destička pro M8 by měla mít rozměr min. 12x12 mm. Pokud je objekt menší, jmenovitý dosah detekce drasticky klesá.
- ❌ Nevhodný materiál dílu: Ignorování parametru Fe correction factor při detekci hliníku nebo mosazi bez zohlednění poklesu akční zóny.
- ❌ Příliš vysoká rychlost nájezdu dílu: Překročení spínací frekvence způsobí, že elektronika nestihne zaregistrovat impuls a předat jej na vstup PLC.
- ❌ Nedostatečný odstup od bočního kovu: Nedodržení volné zóny kolem těla při přechodu z vestavných na nevestavné snímače, což narušuje elektromagnetické pole.
Jak vybrat indukční snímač pro aplikaci? Inženýrská příručka
Pro správný výběr snímače a zamezení problémům na výrobní lince doporučujeme postupovat podle následujícího rozhodovacího algoritmu:
- Krok 1: Vyhodnoťte dostupný montážní prostor
- Pokud je prostor extrémně omezený (např. miniaturní chápadlo, přímočarý pohon, lineární vedení) → Zvolte pouzdro M8.
- Pokud disponujete větším prostorem a navrhujete robustní obráběcí přípravek → Zvolte pouzdro M12.
- Krok 2: Určete požadovanou toleranci a pracovní vzdálenost
- Pokud se díl polohuje přesně a najíždění je opakovatelné → Stačí dosah 4 mm (M8).
- Pokud dochází k velkým vibracím, mechanickým vůlím nebo potřebujete změnit konfiguraci (např. nahradit rozměr M18 menším modelem) → Zvolte dosah 8 mm (M12).
- Krok 3: Analyzujte pracovní prostředí snímače
- Jedná se o automatizované svařování nebo robot welding? → Přečtěte si expertní článek o tom, jak fungují snímače pro svařování, Weld Immune a PTFE.
- Vyskytují se na pracovišti silné mechanické nárazy, lisy nebo vysoký tlak? → Podívejte se na publikaci popisující snímače pro lisovny a celokovové verze Full Metal.
Vyvracíme mýty: Zhoršuje větší vzdálenost detekce provozní parametry?
V designérském prostředí koluje mýtus: „Pokud má snímač zvětšený rozsah detekce, určitě tím utrpí jeho přesnost a opakovatelnost“.
To je již neaktuální přístup. Moderní integrované obvody používané ve snímačích nové generace značky Nexotec zajišťují, že parametry jako opakovatelnost (repeatability), hysteréze (hysteresis) a celková stabilita spínání splňují přísné průmyslové normy. Pokročilé algoritmy digitální filtrace zabraňují falešným sepnutím, která dříve mohla být způsobena teplotním driftem nebo vnějším rušením elektromagnetické kompatibility (EMC). Co je důležité, vysoký stupeň krytí (IP67 a IP69K) zaručuje těsnost i při zaplavení chladicí kapalinou.
Inženýrská perspektiva: Přínosy pro technická oddělení
Co znamená větší vzdálenost detekce pro konstruktéra strojů (projektanta)?
- Méně přísných mechanických tolerancí, které je nutné zohlednit ve fázi 3D návrhu.
- Výrazně jednodušší montáž bez nutnosti navrhovat složité mechanické kryty.
- Minimalizace rizika nákladných kolizí a úprav během uvádění do provozu u koncového zákazníka.
- Větší flexibilita a designová svoboda, když na rameni robota pracují chápadla a pneumatické prvky.
Co znamená daleký dosah pro oddělení údržby (MRO)?
- Méně časté seřizování a kalibrace snímačů na neustále běžících výrobních linkách.
- Méně hlášení o poruchách spojených s mechanickým zničením čela senzoru posunutým dílem.
- Drastické zkrácení doby prostojů a snížení nákladů na nákup náhradních dílů.
- Vyšší dostupnost strojního parku a přímý pozitivní dopad na klíčový ukazatel OEE.
Vyplatí se vyměnit standardní snímače M8 za novą generaci?
Přímá záměna klasického řešení za model typu extended range přináší znatelnou návratnost investice. Podívejme se na přímé srovnání:
| Provozní parametr | Standardní snímač M8 | Nový snímač M8 Nexotec | Přínos modernizace |
|---|---|---|---|
| Jmenovitý dosah (Sn) | 2 mm | 4 mm | Zvýšená rezerva detekční zóny o 100 % |
| Tolerance polohování | Malá (časté chyby chybějícího signálu) | Velká (stabilní odečet i přes posuny) | Jistota plynulosti pohybu linky a montáže |
| Mechanická bezpečnost | Střední/Nízká (riziko nárazu) | Vysoká (možnost posunutí hluboko do základu) | Eliminace mechanických poruch a prostojů |
| Proces montáže | Obtížný, vyžadující přesnost | Výrazně jednodušší a rychlejší | Úspora času mechaniků a techniků automatizace |
V závislosti na specifikách aplikace a dostupném prostoru najdete v nabídce Nexotec varianty s různou délkou pouzdra. Pro průměr M8 jsou k dispozici modely o délce L = 45 mm, prodloužené verze s konektorem L = 60 mm PNP NO (katalogový kód: NIS08563) ideální pro tlusté montážní desky a také varianty v super krátkém pouzdru o délce 32 mm PNP NO. Pokud aplikace umožňuje použití většího rozměru, optimální volbou budou modely M12 PNP NO L = 68 mm (katalogový kód: NIS12463) nebo jejich zkrácená verze L = 50 mm PNP NO Sn = 8 mm.
Je vhodné dbát také na doplňkovost řešení v náročných prostředích a prověřit specializované varianty, jako jsou snímače pro svařování, ultravzdorné celokovové snímače Full Metal vyrobené kompletně z nerezové oceli, potažené snímače PTFE nebo spolehlivé modely Weld-Immune na svařovacích linkách. Pro základní aplikace skvěle poslouží univerzální, zesílené snímače M8 a snímače M12, které tvoří pilíř moderních instalací typu snímače automotive.
Nejčastější dotazy konstruktérů (FAQ)
Detekuje snímač M8 4 mm hliník ze stejné vzdálenosti?
Ne. Jmenovitý pracovní dosah Sn = 4 mm se vztahuje na konstrukční ocel (Fe 360). Při detekci hliníku je nutné zohlednit korekční faktor materiálu, který pro tento kov obvykle činí 0,4 až 0,5. To znamená, že efektivní dosah pro hliníkový prvek bude přibližně 1,6–2,0 mm.
Vztahuje se uvedený jmenovitý dosah Sn vždy na ocel?
Ano, všechny jmenovité parametry uváděné v katalozích výrobců automatizace jsou měřeny pomocí standardní měřicí destičky vyrobené z oceli Fe 360. Každý jiný kov (nerezová ocel, mosaz, měď, hliník) má svůj vlastní redukční faktor pro akční zónu.
Lze snímač typu Flush bez následků namontovat zcela zapuštěný do kovu?
Ano, konstrukce s lícovaným čelem (flush / shielded) byla navržena speciálně pro tento účel. Má vnitřní magnetické stínění, díky čemuž kov obklopující tělo snímače ze strany nevyvolává falešný signál. Snímač reaguje výhradně na objekt, který se objeví před jeho čelem.
Mohu sám zkrátit kabel indukčního snímače?
U verzí s kabelem z výroby (např. model L=45 mm s kabelem 3 m) je zkrácení kabelu přípustné a nemá vliv na měřicí parametry ani dosah senzoru. Je však nutné dbát na správné a těsné zakončení vodičů, aby zůstal zachován stupeň krytí IP67. U konektorových verzí (M8/M12) tento problém odpadá volbou správné délky připojovacího kabelu.
Může snímač M12 s dosahem 8 mm stoprocentně nahradit větší model M18?
Ve většině typických detekčních aplikací ano. Pokud dosavadní snímač M18 s dosahem 8 mm fungoval v nestíněné verzi, jeho nahrazení modelem M12 8 mm Flush umožňuje nejen zachovat detekční zónu, ale také nový snímač zcela skrýt v uložení, což drasticky zvyšuje mechanickou bezpečnost aplikace.
Související články
- Snímače pro svařování, technologie Weld-Immune a PTFE
- Snímače pro lisovny – Full Metal a teflonové povlaky v praxi
- Jak funguje indukční snímač – kompletní průvodce od základů
- Flush vs Non-Flush: Rozdíly v konstrukci a montáži přibližovacích senzorů
- Jak přizpůsobit jmenovitý dosah (Sn) náročným průmyslovým podmínkám
- Průvodce nabídkou: Snímače M8 a jejich využití v robotice
- Snímače M12 jako standard ve výrobních linkách Automotive


